Balikpapan – Institut Teknologi Kalimantan melalui mahasiswa dan dosen dari Jurusan Teknologi Industri Program Studi Teknik Material dan Metalurgi melakukan penelitian mengenai aplikasi spot welding dengan metode Shielded Metal Arc Welding (SMAW) pada baja SS400. Penelitian ini bertujuan untuk menganalisis pengaruh variasi parameter pengelasan, meliputi arus pengelasan, sudut, dan waktu tahan terhadap sifat mekanik dan struktur mikro sambungan las titik. Penelitian ini dilatar belakangi oleh kebutuhan akan pengembangan pada proses spot welding metode SMAW untuk menghasilkan sambungan yang memiliki kualitas las yang baik. Melalui variasi arus, sudut elektroda, dan waktu tahan yang tepat, diharapkan diperoleh sambungan dengan kekuatan geser yang optimal, ukuran nugget yang sesuai, serta struktur mikro yang mendukung peningkatan performa sambungan. Hasil penelitian ini diharapkan dapat menjadi referensi dalam penerapan dan pengembangan proses spot welding metode SMAW pada baja SS400, khususnya untuk kebutuhan penyambungan maupun proses repair.
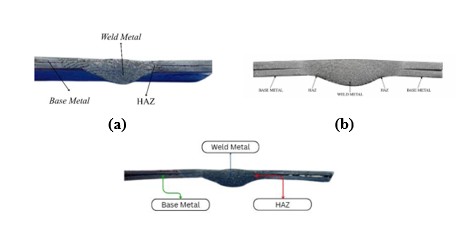
Gambar 1. Hasil Pengamatan Makro Variasi Sudut, Arus, dan Waktu Tahan
Pengujian tarik geser dilakukan untuk mengevaluasi kemampuan sambungan hasil spot welding dalam menahan pembebanan geser. Pengujian ini menggunakan spesimen yang dilas dengan elektroda E6013 berdiameter 1,6 mm pada pelat baja SS400 dengan ketebalan 0,8 mm. Hasil pengujian meliputi nilai kekuatan geser maksimum (shear strength) dan beban maksimum (maximum load), yang disajikan pada tabel berikut.
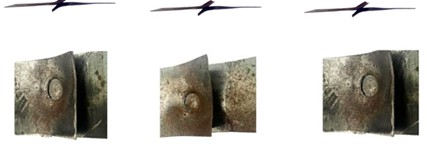
Gambar 2. Hasil Patahan Uji Shear Tension
Pada sambungan spot weld, kegagalan umumnya terjadi dalam dua mode, yaitu interfacial failure dan pull-out failure (Pouranvari & Marashi, 2011). Hasil penelitian menunjukkan bahwa variasi sudut, arus, dan waktu tahan memengaruhi ukuran nugget, beban maksimum, kekuatan geser, dan jenis kegagalan sambungan. Menurut Nadimi dan Pouranvari,.2023), nugget berdiameter kecil cenderung lebih keras sehingga lebih rentan mengalami interfacial failure. Meskipun peningkatan arus menghasilkan diameter nugget dan beban maksimum yang lebih tinggi, nilai kekuatan geser sedikit menurun akibat meningkatnya heat input yang dapat mengubah mikrostruktur di sekitar daerah las. Oleh karena itu, pemilihan arus pengelasan yang tepat menjadi faktor penting untuk memperoleh keseimbangan antara ukuran nugget, kekuatan geser, dan kualitas sambungan.